Artykuł sponsorowany
Jak automatyzacja CNC i kontrola wymiarów budują powtarzalność sprężyn technicznych
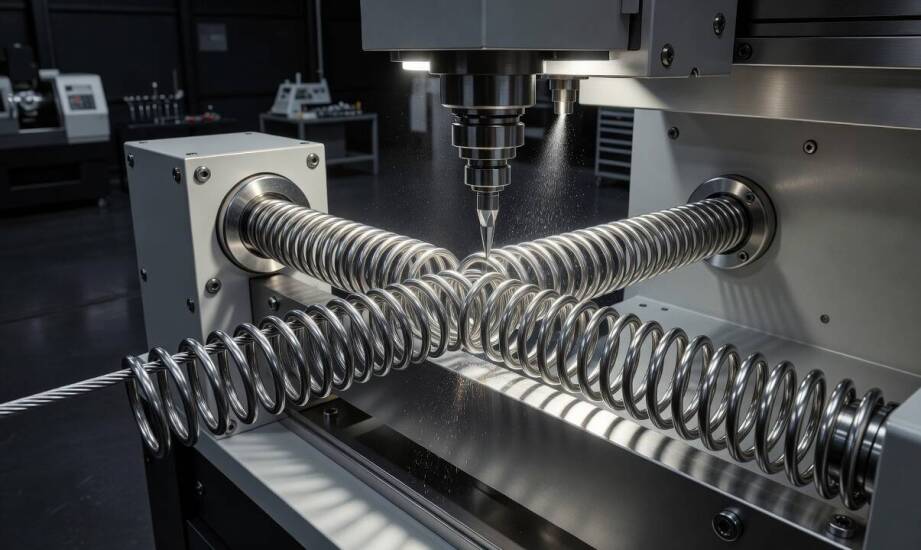
Jakość technicznych elementów sprężystych zależy od spójności całego łańcucha procesowego, a nie wyłącznie od pojedynczego etapu obróbki. Automatyzacja CNC, prawidłowo przeprowadzona obróbka cieplna, bieżąca weryfikacja wymiarowa oraz przemyślany dobór materiału tworzą ścisły układ naczyń połączonych. Odchylenie parametrów na jednym wczesnym etapie natychmiast niweczy właściwości mechaniczne gotowego detalu. Właściwe planowanie technologiczne pozwala uniknąć takich błędów i gwarantuje stabilną pracę komponentów w docelowych maszynach.
Precyzja CNC i kontrola wymiarowa w produkcji
Maszyny sterowane numerycznie do zwijania drutu umożliwiają ścisły nadzór nad średnicą zwoju, podziałką, długością swobodną oraz kątami formowania. Powtarzalne ustawienia sprzętu minimalizują różnice fizyczne między kolejnymi sztukami w ramach tej samej serii. Stabilność pozycji w nowoczesnych układach sterowania wynika bezpośrednio ze sztywności konstrukcji maszyny i jej odporności na wahania temperatury otoczenia. Dzięki temu zakład produkcyjny utrzymuje rygorystyczne tolerancje narzucone przez międzynarodowe normy branżowe bez konieczności ręcznego dopasowywania każdej pojedynczej partii materiału. Wykorzystanie wieloosiowych automatów pozwala również na formowanie skomplikowanych zaczepów w jednym cyklu roboczym.
Wczesne wykrycie ewentualnego rozjazdu między projektem a fizycznym wykonaniem wymaga jednak precyzyjnych narzędzi metrologicznych. Mikrometry, zaawansowane maszyny współrzędnościowe oraz zautomatyzowane testery sił pozwalają na pomiar kluczowych wielkości fizycznych jeszcze podczas pracy nawijarki. Jeśli odczyty zbliżają się do ustalonych granic tolerancji, wykwalifikowany operator wprowadza odpowiednią korektę programu przed ukończeniem całej zleconej serii. Takie dynamiczne podejście do weryfikacji wymiarów znacząco zmniejsza ilość odpadów technologicznych i skraca całkowity czas realizacji zamówienia.
Wpływ obróbki cieplnej i materiału na trwałość
Środowisko pracy i obciążenia cykliczne często sprawiają, że odpowiedni stopień stali oraz docelowa powłoka ochronna decydują o żywotności mocniej niż sama wyjściowa geometria. Śrutowanie powierzchni wprowadza korzystne naprężenia ściskające w warstwie wierzchniej, znacząco podnosząc odporność na uszkodzenia zmęczeniowe. Powłoki cynkowe lub specjalistyczne zabezpieczenia antykorozyjne skutecznie chronią detal przed degradacją chemiczną w środowiskach agresywnych. Samo mechaniczne ukształtowanie drutu na zimno lub na gorąco to zaledwie początek drogi do uzyskania docelowej granicy plastyczności.
Prawidłowo dobrana obróbka cieplna, dostosowana ściśle do gatunku wykorzystanej stali, zmniejsza naprężenia własne po zwijaniu i silnie ogranicza zjawisko relaksacji. Polega ono na powolnym spadku siły sprężystej lub trwałej zmianie długości pod wpływem długotrwałego obciążenia. W zależności od wybranego stopu, proces hartowania przebiega zazwyczaj w przedziale 800–870°C, a następujące po nim odpuszczanie mieści się dość szeroko w granicach 300–500°C. Parametry pieca każdorazowo dopasowuje się do konkretnego materiału, biorąc pod uwagę specyfikę powszechnie stosowanych stopów, takich jak stal 51CrV4.
Nowoczesne zakłady automatyzują cykle nagrzewania i chłodzenia, gwarantując w pełni jednorodną strukturę krystaliczną w obrębie całej partii. Specjalistyczna produkcja sprężyn opiera się na wiedzy technologicznej i rygorystycznej kontroli wszystkich tych etapów obróbki. Katowicka firma Spretech J.K., obecna na trudnym rynku przemysłowym od ponad czterdziestu lat, z powodzeniem łączy tradycyjną wiedzę materiałoznawczą z nowoczesnym parkiem maszynowym. Doświadczeni technolodzy na bieżąco dostosowują procesy do indywidualnej specyfikacji klienta, obejmując ścisłym nadzorem zarówno początkowe parametry drutu, jak i końcowe badania sił różnorodnych elementów śrubowych, skrętnych czy talerzowych.
Stabilność parametrów gotowych elementów elastycznych nigdy nie jest wyłączną zasługą pojedynczego etapu produkcyjnego czy użycia jednej nowoczesnej maszyny. To bezpośredni wynik spójnego nadzoru, obejmującego bezbłędne programowanie numeryczne, rzetelnie dobraną obróbkę termiczną, dokładne pomiary wymiarowe w czasie rzeczywistym oraz właściwą ochronę powierzchniową. Zintegrowanie tych wszystkich czynników pozwala na niezawodne utrzymanie powtarzalności charakterystyki pracy każdej wykonanej sztuki. Prawidłowo zrealizowany proces gwarantuje długie i bezawaryjne działanie sprężyn, co bezpośrednio przekłada się na ciągłość pracy maszyn w zakładach końcowych odbiorców.
Kategorie artykułów
Polecane artykuły

Oferta serwisowa dealera Toyoty w Poznaniu – co obejmuje pakiet usług?
Serwis Toyoty w Poznaniu to kompleksowa oferta skierowana do klientów indywidualnych oraz firm. Obejmuje różnorodne usługi, takie jak serwis gwarancyjny i pogwarancyjny, naprawy blacharsko-lakiernicze oraz wymianę opon. Dealer Toyoty korzysta z innowacyjnych technologii i specjalizuje się w elektrom

Jak dobrać poduszkę do standardu pokoju hotelowego i oczekiwań gości
Wyposażenie sypialni decyduje o pierwszym wrażeniu z pobytu w każdym obiekcie noclegowym, choć poszczególne elementy pościeli często bywają traktowane przez inwestorów jako zaledwie techniczny detal. Zmęczony podróżą gość od razu po wejściu do pokoju sprawdza jakość łóżka, a bezpośredni kontakt z ma